金属3Dプリントの製品の表面加工について(種類別)
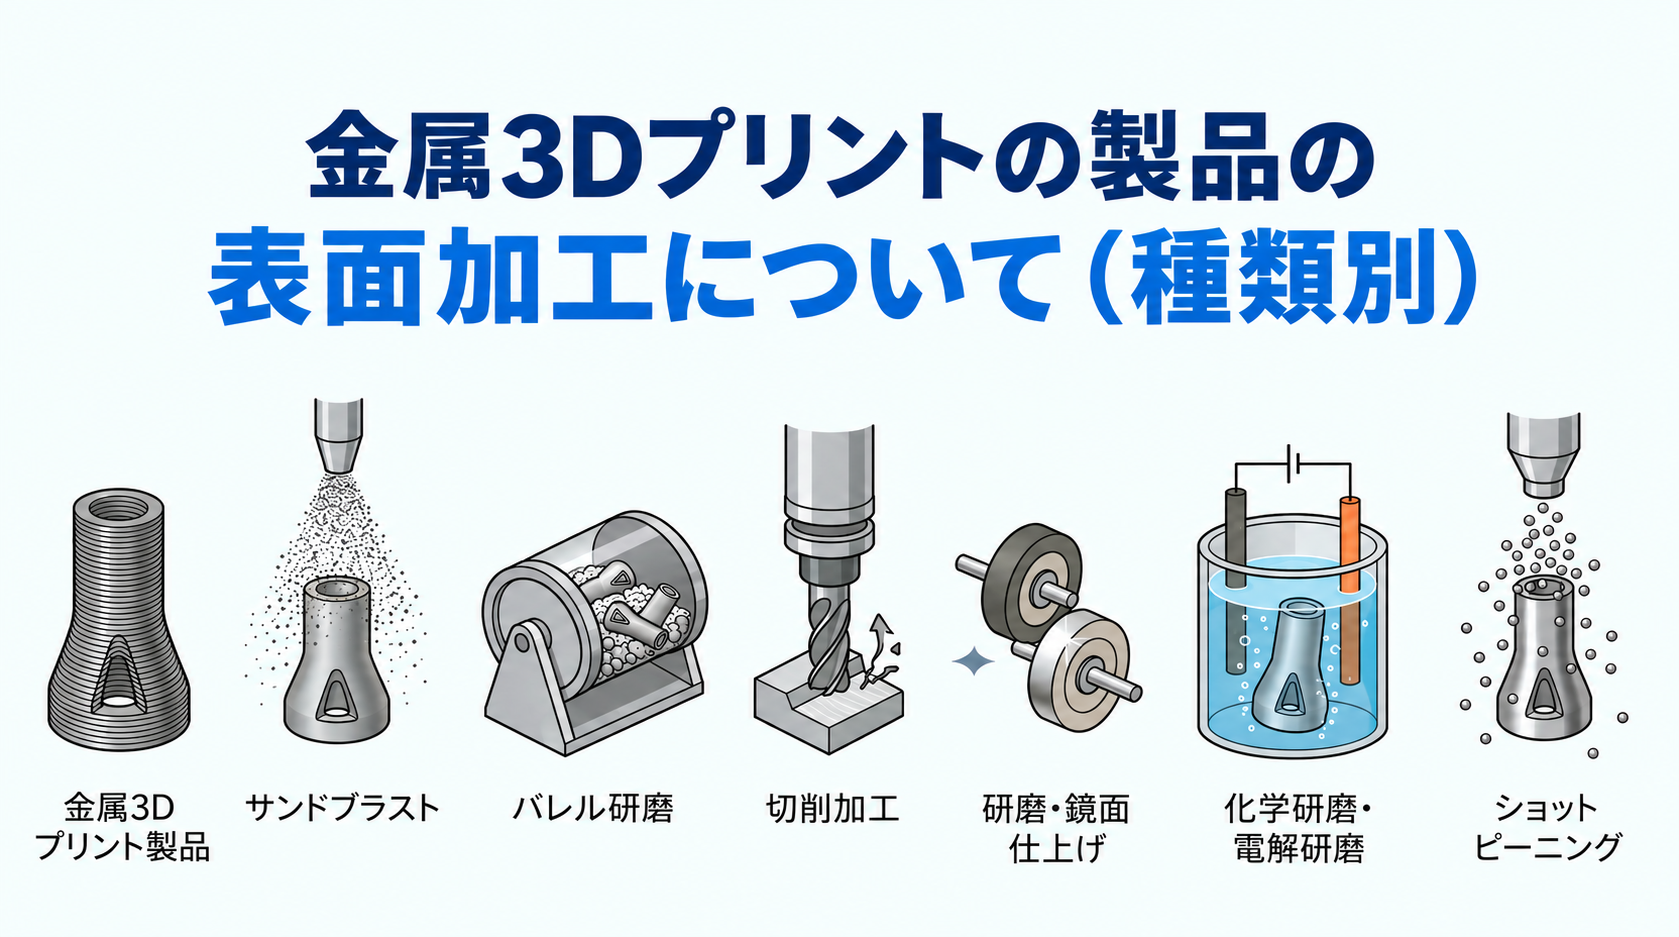
・金属3Dプリント製品の代表的な表面加工の種類
・サンドブラスト
・サンドブラストの特徴
・サンドブラストが適している金属3Dプリント製品
・バレル研磨
・バレル研磨の特徴
・バレル研磨の注意点
・機械加工・切削加工
・寸法精度が必要な箇所への追加工
・ねじ穴・嵌合部・摺動部(しゅうどうぶ)への対応
・研磨・鏡面仕上げ
・外観品質を高める表面仕上げ
・鏡面仕上げが求められる用途
・化学研磨・電解研磨
・複雑形状への対応
・ステンレス系材料との相性
・ショットピーニング
・疲労強度向上を目的とした表面処理
・金属3Dプリント製品の表面粗さと仕上がりの違い
・造形方式や材料による表面状態の違い
・用途に応じた表面加工の選び方
・弊社の金属3Dプリント製品における表面仕上げ対応
・まとめ
・記事作成者
金属3Dプリント製品に表面加工が必要な理由
金属3Dプリントは、従来の切削加工や鋳造では難しい複雑形状を製作できる加工技術です。
軽量化構造、内部流路、ラティス構造など、設計自由度の高さが大きな特長です。
一方で、金属3Dプリントで造形した製品は、造形直後の状態では表面にざらつきが残ることがあります。
これは、金属粉末をレーザーや電子ビームで溶融・凝固させながら積層していくという製造プロセスに起因します。
表面加工を行う主な目的は、以下の通りです。
| 目的 | 内容 |
|---|---|
| 外観品質の向上 | 表面のざらつきや粉末感を抑え、見た目を整える |
| 手触りの改善 | 角部や表面の粗さを軽減し、安全性を高める |
| 寸法精度の確保 | 嵌合部やねじ部など、精度が必要な箇所を調整する |
| 機能性の向上 | 摺動性、耐疲労性、耐食性などを改善する |
| 後工程への対応 | 塗装、めっき、溶接などの前処理として表面を整える |
つまり、金属3Dプリント製品における表面加工は、単に見た目をきれいにするだけでなく、製品性能や品質を安定させるためにも重要な工程です。
金属3Dプリント製品の代表的な表面加工の種類
金属3Dプリント製品に用いられる表面加工には、さまざまな種類があります。
製品の用途、材質、必要な寸法精度、外観品質、コストによって適した方法は異なります。
ここでは、代表的な表面加工の種類別に特徴を解説します。
サンドブラスト
サンドブラストの特徴
サンドブラストとは、研磨材を圧縮空気で製品表面に吹き付け、表面のざらつきや付着粉末を除去する表面仕上げ方法です。
金属3Dプリント製品では、造形後に表面に残った粉末や微細な凹凸を整えるためによく用いられます。
比較的短時間で処理でき、複雑形状にも対応しやすい点が特徴です。
サンドブラストの主なメリットは以下の通りです。
1. 表面の粉末感を除去できる
2. 均一なマット調の仕上がりになる
3. 複雑形状にも対応しやすい
4. 塗装やコーティング前の下地処理として有効
5. コストと仕上がりのバランスがよい
サンドブラスト後の表面は、光沢を抑えた落ち着いた質感になります。
そのため、機械部品、試作品、治具、外装部品など、幅広い金属3Dプリント製品に適しています。
サンドブラストが適している金属3Dプリント製品
サンドブラストは、以下のような製品に適しています。
・試作品・プロトタイプ
・治具・工具類
・機械部品
・外観を整えたい部品
・粉末除去が必要な複雑形状部品
・塗装やめっきの前処理が必要な部品
特に金属3Dプリントでは、造形直後の表面を標準的に整える工程としてサンドブラストが選ばれることが多くあります。
弊社では製品出力後、サンドブラストによる表面仕上げを行っております。
造形直後の金属3Dプリント製品に対して、表面の粉末除去や質感の均一化を目的とした仕上げを実施し、より扱いやすく美しい状態でお客様にお届けしています。
バレル研磨
バレル研磨の特徴
バレル研磨は、製品と研磨メディアを容器内に入れ、回転や振動によって表面を研磨する方法です。
小型部品をまとめて処理できるため、量産品や複数部品の仕上げに向いています。
金属3Dプリント製品に対しては、表面の微細な凹凸をならしたり、角部のバリやエッジを丸めたりする目的で使用されます。
バレル研磨のメリットは以下の通りです。
・複数部品を同時に処理できる
・角部をなめらかにできる
・表面粗さを改善できる
・手作業に比べて仕上がりが安定しやすい
一方で、非常に細い形状や薄肉形状、精密なエッジが必要な部品では、変形や角だれが発生する可能性があります。
そのため、製品形状に応じた検討が必要です。
バレル研磨の注意点
バレル研磨では、製品同士や研磨材との接触により表面が削られます。
そのため、寸法精度が厳しい部分やシャープな角が必要な部分には注意が必要です。
また、ラティス構造や内部流路を持つ金属3Dプリント製品では、研磨メディアが内部に入り込んだり、除去しにくくなったりする場合があります。
機械加工・切削加工
寸法精度が必要な箇所への追加工
金属3Dプリントは複雑形状を造形できる一方で、切削加工ほど高い寸法精度や面粗度が求められる箇所には、造形後の追加工が必要になる場合があります。
機械加工・切削加工は、以下のような部位に用いられます。
・嵌合部
・取付面
・シール面
・ベアリング穴
・ねじ穴
・平面度が必要な面
・摺動部
金属3Dプリントで大まかな形状を作り、重要部分だけを切削加工で仕上げることで、設計自由度と高精度加工の両方を活かすことができます。
ねじ穴・嵌合部・摺動部(しゅうどうぶ)への対応
ねじ穴や嵌合部は、製品機能に直結する重要な部分です。
金属3Dプリントで下穴を造形し、後工程でタップ加工やリーマ加工を行うことで、安定した精度を確保できます。
また、摺動部やシール面など摩擦や密閉性が関係する箇所では、切削加工や研磨加工によって表面粗さを管理することが重要です。
研磨・鏡面仕上げ
外観品質を高める表面仕上げ
研磨仕上げは、製品表面を段階的に磨き、表面粗さを小さくしていく加工方法です。
さらに高い外観品質が必要な場合には、鏡面仕上げが行われることもあります。
鏡面仕上げでは、表面の凹凸を極力低減し、光沢のある滑らかな状態に仕上げます。
意匠性が求められる製品や、汚れの付着を抑えたい部品などに適しています。
研磨・鏡面仕上げのメリットは以下の通りです。
・高級感のある外観にできる
・表面粗さを大きく改善できる
・汚れや異物の付着を抑えやすい
・摩擦抵抗の低減が期待できる
鏡面仕上げが求められる用途
鏡面仕上げは、以下のような用途で採用されることがあります。
・医療機器部品
・食品機械部品
・装飾部品
・金型部品
・流体部品
・外観評価用モデル
ただし、金属3Dプリント特有の積層痕や微細な凹凸を完全に除去するには、加工時間やコストが増える場合があります。
仕上がりレベルとコストのバランスを考慮することが重要です。
化学研磨・電解研磨
複雑形状への対応
化学研磨や電解研磨は、薬液や電気化学反応を利用して金属表面を溶解し、表面を平滑化する方法です。
工具が届きにくい複雑形状や内部形状にも対応しやすい点が特徴です。
金属3Dプリントでは、内部流路や複雑な曲面を持つ部品に対して、表面粗さの改善を目的に採用されることがあります。
ステンレス系材料との相性
電解研磨は、特にステンレス系材料との相性が良いとされています。
表面を平滑化すると同時に、耐食性の向上が期待できる場合もあります。
代表的な用途は以下の通りです。
・医療・衛生関連部品
・食品機械部品
・配管部品
・流体制御部品
・内部流路を持つ部品
ただし、材質や形状によって処理条件が変わるため、事前の確認が必要です。
ショットピーニング
疲労強度向上を目的とした表面処理
ショットピーニングは、小さな球状の投射材を製品表面に高速で衝突させ、表面に圧縮残留応力を付与する処理です。
金属部品では、疲労強度の向上を目的として使用されることがあります。
金属3Dプリント製品においても、繰り返し荷重がかかる部品や強度信頼性が求められる部品に対して有効な場合があります。
ショットピーニングが適している用途には、以下のようなものがあります。
・航空宇宙関連部品
・自動車部品
・産業機械部品
・繰り返し荷重を受ける構造部品
・疲労破壊対策が必要な部品
サンドブラストと見た目が似る場合もありますが、サンドブラストが主に表面清浄化や外観調整を目的とするのに対し、ショットピーニングは強度特性の改善を目的とする点が異なります。
金属3Dプリント製品の表面粗さと仕上がりの違い
金属3Dプリント製品の表面状態は、造形方式、材料、積層ピッチ、造形方向、サポート除去の有無などによって変わります。
同じ材料であっても、上向き面、下向き面、側面、サポート接触面では表面粗さが異なることがあります。
そのため、製品全体を同じ仕上がりにしたい場合には、造形条件と後加工の両方を考慮する必要があります。
造形方式や材料による表面状態の違い
| 造形方式 | 表面状態の傾向 |
|---|---|
| パウダーベッド方式 | 微細な粉末由来のざらつきが残りやすい |
| DED方式 | 肉盛りに近く、後加工前提となる場合が多い |
| バインダージェット方式 | 焼結後の処理や含浸処理によって仕上がりが変わる |
また、アルミ、ステンレス、チタン、マルエージング鋼、インコネルなど、材料によっても研磨性や仕上がりは異なります。
例えば、ステンレスは電解研磨との相性が良い一方で、チタンは処理条件に注意が必要です。
アルミは比較的軽量で加工しやすい反面、表面に傷が入りやすい場合があります。
用途に応じた表面加工の選び方
金属3Dプリント製品の表面加工を選ぶ際は、最終用途から逆算することが重要です。
| 用途・目的 | 適した表面加工 |
|---|---|
| 標準的な外観仕上げ | サンドブラスト |
| 表面のざらつき低減 | バレル研磨、研磨、電解研磨 |
| 高い寸法精度が必要 | 機械加工、切削加工 |
| 鏡面外観が必要 | 研磨、鏡面仕上げ |
| 内部流路を滑らかにしたい | 化学研磨、電解研磨 |
| 疲労強度を高めたい | ショットピーニング |
| 塗装・めっき前処理 | サンドブラスト、研磨 |
例えば、試作品や治具であればサンドブラスト仕上げで十分な場合が多く、量産部品や機能部品では、必要に応じて切削加工や研磨処理を組み合わせます。
弊社の金属3Dプリント製品における表面仕上げ対応
弊社では、金属3Dプリントによる製品出力後、サンドブラストによる表面仕上げを行っております。
サンドブラスト仕上げにより、造形直後に残る粉末やざらつきを抑え、均一感のあるマットな表面に整えます。
これにより、試作品、治具、機械部品、外観確認モデルなど、幅広い用途で扱いやすい状態に仕上げることが可能です。
金属3Dプリント製品の品質は、造形精度だけでなく、出力後の仕上げ工程によっても大きく左右されます。
用途や求められる仕上がりに応じて、適切な表面加工を選ぶことで、より実用性の高い製品にすることができます。
まとめ
金属3Dプリント製品の表面加工には、サンドブラスト、バレル研磨、機械加工、研磨・鏡面仕上げ、化学研磨・電解研磨、ショットピーニングなど、さまざまな種類があります。
それぞれの表面加工には特徴があり、外観を整えるもの、寸法精度を高めるもの、表面粗さを改善するもの、強度特性を向上させるものなど、目的によって使い分けることが重要です。
記事作成者

技師K
2022年入社
3Dプリンタ歴 約1年
3D-CAD歴 約半年
3D-CG歴 約3年
ミニチュア猫型キッチンシリーズを作成しています。
好きな素材は紙(特にツバメ中性紙フールス)です。
よろしくお願いします。