金属3Dプリントで部品を復刻する方法|図面なし・廃盤部品の流れ・費用・強度を解説【2026年最新】
金属3Dプリントを使えば、生産終了や廃盤で手に入らなくなった金属部品を、金型なしで現物から1個単位で復刻できます。ただし、必要な強度、数量、形状によっては、切削・鋳造・DED補修のほうが向いている場合もあります。最初にこの見極めをしておくと、依頼の失敗を減らせます。
部品が手に入らなくなる理由は主に三つで、メーカーが生産を終えた、金型が廃棄された、図面が残っていない、のいずれかです。旧車や二輪のオーナー、レストア業者、生産終了した設備を使い続ける工場の保全担当者、補給部品を管理する製造業の調達・設計担当者は、こうした事情にたびたび直面します。
ここでは、金属3Dプリントで部品を復刻する仕組みと、復刻しやすい部品・難しい部品の見分け方から説明します。続いて、図面なしの現物から納品までの工程、材質と強度の考え方、費用の内訳、他の工法との使い分けを扱います。
なお、費用・強度・寸法精度・納期の具体的な数値は、部品の条件と依頼先の設備によって大きく変わります。公開された根拠のない数値は載せず、確認が必要な箇所には【要確認】を付けています。
金属3Dプリントによる部品の復刻とは?廃盤パーツを再製造する仕組み
金属3Dプリントによる部品復刻とは、生産終了・廃盤になった金属部品を、3Dスキャンなどで取得した形状データから金属積層造形(AM:Additive Manufacturing、材料を層状に積み重ねて形を作る製法)で再製造することです。
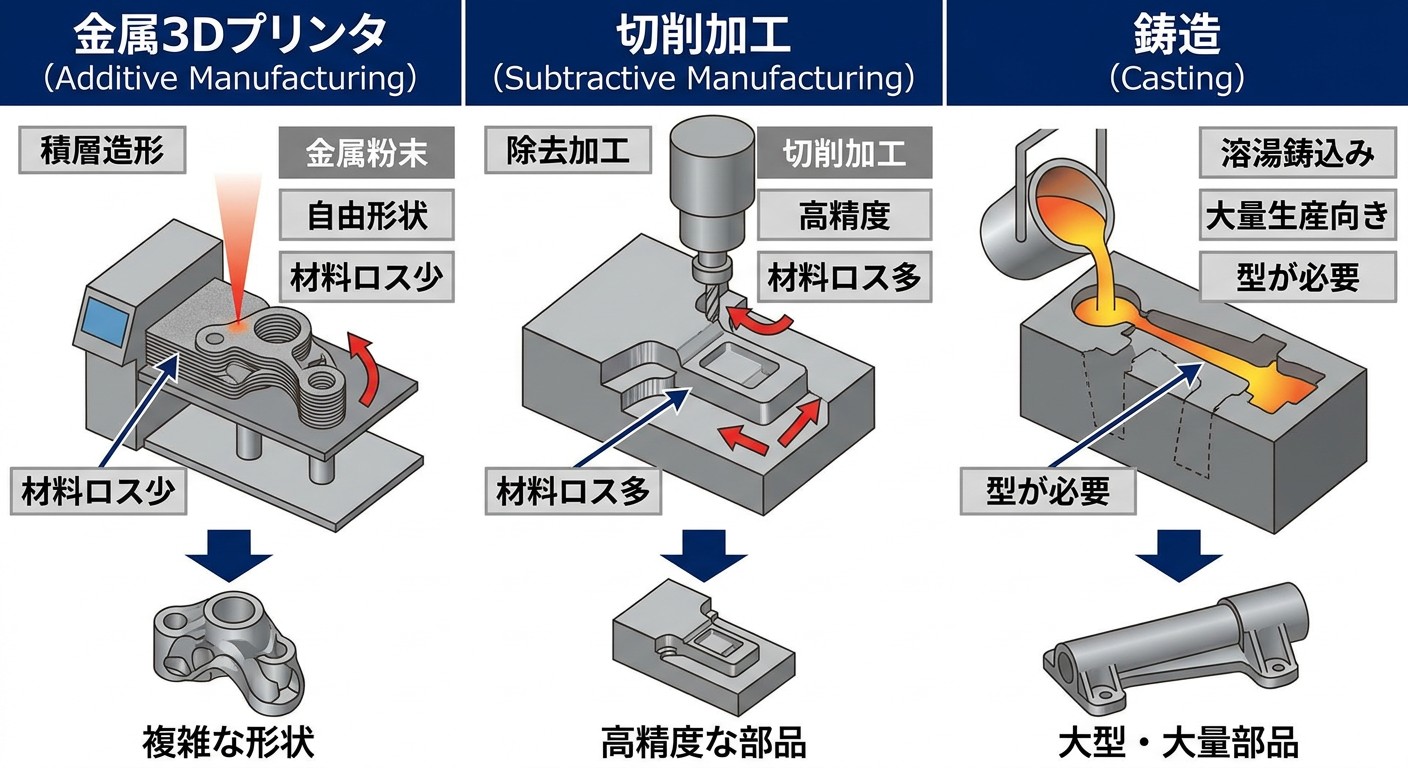
従来工法と比べたときの利点は、主に三つあります。金型が要らないため、1個から作れます。図面がなくても、破損品を含む現物から形状を復元できます。さらに、鋳造品に多い中空形状や複雑な形状も、一体で造形できます。
金属3Dプリント(金属積層造形)はどうやって部品を作るのか?
部品の復刻で広く使われているのはパウダーベッド方式です。造形台に金属粉末を薄く敷き、レーザーで断面の形だけを溶かして固めます。1層できたら台を下げて次の粉末を敷く工程を繰り返し、部品を下から積み上げます。この方式はPBF(Powder Bed Fusion、粉末床溶融結合)と呼ばれます。
ほかにも方式はいくつかあります。DED(Directed Energy Deposition、指向性エネルギー堆積)は、ノズルから金属粉末やワイヤーを送りながら溶かし、狙った場所に盛り付ける方式で、補修に向いています。バインダージェットは、粉末を接着剤で固めてから焼結します。MFF(メタルフィラメント)は、金属粉末を混ぜた樹脂フィラメントで造形し、脱脂・焼結して金属部品にします。
関連する用語も整理しておきます。サービスビューロは、装置を持たない企業や個人から造形を請け負う受託造形会社のことです。ワンオフは1点だけの特注品を、少量多品種は種類が多く各数量が少ない生産形態を指します。部品の復刻は、典型的なワンオフ・少量多品種の仕事です。
切削や鋳造ではなく、なぜ部品の復刻に金属3Dプリントが向いているのか?
数個しか必要ない部品では、型や段取りの費用を回収しにくいことが、従来工法の弱点です。鋳造は木型や金型を作る必要があるため、1個だけだと1個あたりの費用が高くなります。切削は型が要りませんが、内部の空洞やアンダーカット(工具が届かない奥まった形状)には制約があります。
金属3Dプリントは、データさえあれば型なしで造形できます。一度作ったデータを保管しておけば、必要になったときに同じ部品を再び作れます。このように、実物の在庫の代わりにデータを持つ「デジタル在庫」という考え方が、補給部品の分野で注目されています。
技術の成熟も進んでいます。2026年7月1日から3日には東京ビッグサイトで第9回 次世代3Dプリンタ展*1が開かれました。試作だけでなく、実用部品にも使われる場面が広がっていると筆者は見ています。
金属3Dプリントで復刻できる部品・難しい部品の早見表
復刻のしやすさは、主に大きさ、形状の複雑さ、求められる強度と面精度で決まります。目安を表にまとめました。
| 判定 | 部品の例・条件 | 補足 |
|---|---|---|
| 〇 向いている | 小〜中型の複雑形状、ブラケット、 ハウジング、インペラ |
型なしで一体造形できる 利点が生きる |
| △ 条件付き | 高い面精度・ 寸法公差が必要な部品 |
造形後の切削・研磨が前提 |
| × 向かない | 造形サイズを超える大型品、 鍛造品レベルの靭性が 必須の重要保安部品、 単純形状を大量に作る部品 |
切削・鋳造・鍛造・ DED補修を検討 |
「×」に当てはまる部品をどう作るかは、後半の工法選定のセクションで扱います。
部品を金属3Dプリントで復刻する流れは?図面なしから納品までの7ステップ
図面がない現物からでも、次の7ステップで部品を復刻できます。
- 現物受領・ヒアリング
- 3Dスキャン
- CAD化・摩耗補正
- 材質選定・強度検討・データ最適化
- 造形
- 熱処理・後加工
- 検査・納品
各工程で何をして、何ができあがるのかを表にまとめました。所要日数は部品の大きさや依頼先の混み具合で変わるため、見積時に確認してください【要確認】。
| 工程 | 主な作業 | 使われる設備の例 | 成果物 |
|---|---|---|---|
| 1. 現物受領・ ヒアリング |
用途、使用環境、 数量、公差の確認 |
― | 要求仕様のメモ |
| 2. 3Dスキャン | 形状の読み取り | 3Dスキャナー (例:HEXAGON製 Absolute Scanner AS1) |
点群・メッシュデータ |
| 3. CAD化・ 摩耗補正 |
面の再構築、 摩耗部の補正 |
CADソフト、ノギス、三次元測定機 | 3D CADデータ |
| 4. 材質選定・ データ最適化 |
材質決定、 造形方向、 サポート設計 |
CAD・造形準備ソフト | 造形用データ |
| 5. 造形 | 金属粉末の積層 | PBF装置(例:EOS M290) | 造形品 |
| 6. 熱処理・ 後加工 |
応力除去、切削、 研磨 |
熱処理炉、工作機械 | 仕上げ済み部品 |
| 7. 検査・納品 | 寸法・外観などの検査 | 三次元測定機、必要に応じてCT | 部品、 検査成績書 |
表の機種名は、受託サービス企業の設備紹介で挙げられている例です。実際の設備は依頼先ごとに異なります。
図面がない・破損している部品はどうやってデータ化するのか?
現物を3Dスキャナーで読み取り、形状データに変換します。この手法をリバースエンジニアリングと呼びます。スキャナーが取得するのは、表面を細かい点の集まりで表した「点群」です。これを三角形の面でつないだ「メッシュ」に変え、さらに円筒や平面などの要素で組み直してCADデータにします。
古い部品は、摩耗や欠損で元の形が失われていることがよくあります。左右対称の部品なら、健全な側を反転(ミラーリング)させて欠けた側を補います。同型の部品がほかにあれば、それを参照します。ノギスや三次元測定機で実測した値も、補正の根拠になります。
嵌合部(ほかの部品とはめ合う部分)の寸法は、摩耗した現物ではなく、相手側の部品の実測値から決めるのが原則です。現物の寸法をそのまま写すと、摩耗分だけガタが出たままの部品になってしまうためです。
造形前のデータ最適化ではどこを確認するのか?
造形前には、きちんと積み上がるかどうかをデータの段階で確かめます。パウダーベッド方式では、張り出した部分を支えるサポート材が必要です。サポート材をどこに付けるか、部品をどの向きで積むかによって、仕上がりと後加工の手間が変わります。金属は溶けて固まるときに縮むため、反りや残留応力(内部に残るひずみ)への対策も欠かせません。
後で切削する面には、あらかじめ「削り代」として肉を足しておきます。造形したままの寸法では、精度が必要な面に公差が出ないためです。
元の部品にない改良、たとえば肉厚の補強や軽量化を加えるかどうかも、この段階で判断します。筆者は、改良を加える場合は「復刻品」と「改良品」をはっきり分けて記録しておくことをすすめます。どこを変えたかが後から追えないと、不具合が出たときに原因を切り分けられません。
熱処理・後加工・検査で品質をどう担保するのか?
造形後は、まず部品内部や表面に残った未溶融の粉末を取り除きます。次に、造形時の残留応力を抜く応力除去焼鈍などの熱処理を施します。そのうえで、サポート材を外し、嵌合面の切削、研磨、ねじ穴のタップ加工などで仕上げます。
検査では、三次元測定機による寸法測定と外観確認が基本です。重要な部品では、内部の空洞(ポロシティ)を調べるCT検査や、硬さ試験を追加します。
品質の裏付けとして、検査成績書と記録の残し方も依頼先に確認しておきましょう。使った粉末のロット、造形条件、熱処理条件を記録しておけば、後から同じ品質で再製造できます。金属AMの品質保証は、ISOやASTMで規格化が進められています。個別の規格番号や適用範囲は、依頼先に確認してください【要確認】。
復刻部品に使う金属材質と強度はどう選べばよいのか?
材質は、元部品の材質そのものではなく、使用環境で必要な性質(強度、耐熱性、耐食性、重さ)から逆算して選びます。金属3Dプリントで使える材料は限られているため、元の材質と同じものを選べないことがよくあります。
SUS316L・AlSi10Mg・マルエージング鋼・インコネル・チタンの違いは?
受託サービスでよく扱われる材質の特徴を、相対的な比較でまとめました。引張強さや硬さの具体値は、材料メーカーの公表値や依頼先の試験値で確認してください【要確認】。
| 材質 | 分類 | 主な特徴 | 向いている部品の例 |
|---|---|---|---|
| SUS316L | ステンレス鋼 | 耐食性が高く扱いやすい | 水回り・屋外の金具、 一般機械部品 |
| AlSi10Mg | アルミ合金 | 軽量、熱伝導がよい | ハウジング、ブラケット、 冷却部品 |
| マルエージング鋼 | 高強度鋼 | 時効処理で 高い強度・硬さが出る |
金型部品、 高負荷の機構部品 |
| インコネル | ニッケル基合金 | 高温での強度と 耐酸化性に優れる |
排気系・高温環境の部品 |
| チタン | チタン合金 | 軽くて強く、 耐食性も高い |
軽量化が必要な部品 |
元部品の材質と対応させる考え方の例を挙げます。アルミ鋳物の部品は、AlSi10Mgに置き換える案がまず候補になります。錆びやすい炭素鋼の部品を屋外で使うなら、SUS316Lにして耐食性を上げる選択肢があります。鋳鉄の部品は、AMで同じ材料を扱える依頼先が限られるため、求める性能を満たす別の鋼材で置き換えるか、後述する鋳造との組み合わせを検討します。材質の置き換えが可能かどうかは、相手部品との熱膨張の違いや電食(異種金属の接触による腐食)も含めて依頼先と相談してください。
鋳造品・鍛造品の部品を復刻した場合、強度は再現できるのか?
鋳造品は再現しやすく、鍛造品は難しい場合がある、というのが基本的な傾向です。鋳造品は内部に巣(空洞)を含むことがあり、条件のよい金属AM品なら同等以上の強度が得られる例があります。一方、鍛造品は金属組織が鍛えられて粘り強くなっているため、靭性(割れにくさ)や疲労強度(繰り返し荷重への耐性)で同等にならない場合があります。
金属AM品には異方性もあります。積層の方向によって強度が変わる性質で、層と層の境目に沿って割れやすい場合があります。熱処理の条件でも特性は変わります。重要な部品では、同じ条件で造形した試験片で引張試験や硬さ試験をして、要求を満たすかを確かめてから使ってください。比較試験の具体値は、依頼先の試験データで確認が必要です【要確認】。
寸法精度と表面粗さはどこまで出せるのか?
造形したままの状態の金属3Dプリント部品は、切削加工品より寸法精度と表面粗さで劣ります。粉末が表面に付着してザラついた肌になり、積層の段差も残ります。
このため、嵌合面、シール面、軸受けのはめあい部など精度が必要な箇所は、造形後に切削や研磨で仕上げて公差を出すのが前提です。それ以外の面は、造形肌のままでも機能上問題ないことが多くあります。図面や依頼書で「どの面にどの公差が必要か」を明確にしておくと、後加工の範囲が絞れて費用も抑えやすくなります。達成できる精度の数値は、設備と部品形状によって異なるため、依頼先の実測実績を確認してください【要確認】。
ここまでのまとめ:金属3Dプリントは型なし・図面なしで部品を復刻でき、工程は現物の受領から検査までの7ステップで進みます。材質は使用環境から選び、鍛造品の強度と精密な面は、試験と後加工で補う必要があります。ここからは、費用、ほかの工法との使い分け、活用事例を扱います。
金属3Dプリントで部品を復刻するといくらかかる?費用と納期の目安
費用は材料費だけでは決まりません。スキャン、CAD化、データ最適化、造形時間、熱処理、後加工、検査の合計で決まり、部品のサイズ・高さ・材質・要求精度によって大きく変わります。公開された相場データは乏しいため、ここでは費用の決まり方を中心に説明します。
復刻費用の内訳は?材料費以外にかかるコストとは
図面なしで復刻する場合、造形の前に設計の工程が加わる点が大きな違いです。
| 費用項目 | 費用が増える条件 |
|---|---|
| 3Dスキャン | 形状が複雑、光沢面や深い穴が多い |
| CAD化・摩耗補正 | 摩耗・欠損が大きい、嵌合部が多い |
| データ最適化 | サポート材が多く必要、反り対策が難しい |
| 造形 | 造形の高さが高い(層数が増える)、体積が大きい、高価な材質 |
| 熱処理 | 時効処理やHIPなど追加の処理が必要 |
| 後加工 | 公差を出す面が多い、鏡面仕上げが必要 |
| 検査 | CT検査や試験片による強度試験を追加 |
造形費は、部品の体積だけでなく高さにも左右されます。パウダーベッド方式は1層ずつ積むため、背の高い部品ほど時間がかかるからです。同じ体積でも、寝かせて造形できる形なら有利になる場合があります。具体的な金額は依頼先の見積もりで確認してください【要確認】。
部品サイズ・材質別の価格帯と、切削・鋳造とのコスト比較
サイズ別・材質別の価格帯は、公開された信頼できる統計が見当たらないため、ここでは数値を挙げません【要確認】。代わりに、工法ごとの費用構造の違いを比較します。
| 比較項目 | 金属3Dプリント | 切削 | 鋳造 |
|---|---|---|---|
| 初期費用(型・治具) | 不要 | 治具程度 | 木型・金型が必要 |
| 1個あたりの単価 | 数量による変化が 小さい |
形状が単純なら安い | 数量が増えるほど 安い |
| 最小ロット | 1個から | 1個から | 型費を回収できる 数量が望ましい |
| 形状の自由度 | 高い(中空・ 内部流路も可) |
工具が届く範囲に 限られる |
型から抜ける形状に 限られる |
| 精度 | 後加工が前提 | 高い | 後加工が前提 |
数量が少ないうちは型が不要な金属3Dプリントが有利で、数量が増えると鋳造の型費が多くの部品に分散され、どこかで鋳造のほうが安くなります。この分岐点は部品ごとに異なるため、復刻したい数量と将来の追加需要を伝えたうえで、両方の見積もりを比べるのが確実です。
国内受託・海外受託・自社導入で費用と納期はどう変わる?
依頼先の選び方は、費用だけでなく、やり取りのしやすさや知的財産の扱いでも変わります。条件は事業者ごとに異なるため、比較の観点を示します【要確認】。
| 比較軸 | 国内受託 | 海外受託 | 自社導入 |
|---|---|---|---|
| コミュニケーション | 日本語で相談しやすい | 言語・時差の調整が必要 | 社内で完結 |
| 知的財産の管理 | 契約で管理しやすい | 契約・法域の確認が必要 | 社内で管理 |
| 輸送・関税 | 国内輸送のみ | 輸送日数と関税がかかる | 不要 |
| 現物の持ち込み | 対応する事業者が多い | 現物の送付が必要 | ― |
| オンライン即時見積 | 事業者による | 事業者による | ― |
設備保全の部品では、部品代だけで判断しないことが大切です。部品が届くまでラインが止まる損失と比べれば、多少割高でも早く手に入る方法が得になる場合があります。
見積もりと納期を早めるには、複数方向からの写真、主要寸法、数量、用途、使用環境(温度・荷重)、必要な公差をそろえて送りましょう。業界の動向を知りたい場合は、MONOistなどが実施した第2回金属3Dプリンタ動向調査*2が参考になります。調査期間は2024年3月14日〜4月2日、有効回答は381件で、2024年時点のデータである点に注意してください。
部品の復刻に金属3Dプリントが向かないケースは?切削・鋳造・DED補修との使い分け
大型品、鍛造品レベルの強度が必須の部品、単純形状を大量に作る部品、全面に鏡面仕上げが必要な部品は、金属3Dプリントより別の工法が向いています。金属3Dプリントは有力な選択肢の一つで、万能ではありません。
金属3Dプリントでの復刻を避けるべき部品の判断基準
最初に確かめたいのは、造形サイズの上限です。装置ごとに造形できる大きさが決まっており、それを超える部品は分割して後で接合するか、別の工法を選ぶことになります。
強度の要求も判断材料になります。前述のとおり、鍛造品の靭性や疲労強度は再現しきれない場合があります。足回りやブレーキまわりなど、壊れると人命にかかわる部品では、無理にAMで作らず鍛造や削り出しを優先すべきだと筆者は考えます。
形状が単純で数量が多い部品も向きません。丸棒から削れるシャフトやピンなら切削のほうが速く安く、数百個単位なら鋳造が有利になることがあります。全面を鏡面にする部品も、後加工の手間が大きく、費用が合いにくくなります。
丸ごと作り直すか、DEDで肉盛り補修するか?
DED方式は、摩耗したり欠けたりした部分だけに金属を盛り付けて、部品を再生する方法です。部品全体を作り直さないため、元の母材の性質をそのまま生かせます。
実用化の動きとして、2026年2月4日付のレスポンス(response.jp)が、DEDで補修した金属部品の実車走行試験が成功したと報じています。試験の条件や対象部品の詳細は、原典で確認してください【要確認】。
使い分けの目安は単純です。元の部品が手元にあり、母材が割れや深い腐食のない健全な状態なら、補修を検討します。欠損が大きい場合や、現物そのものがない場合は、新規造形を選びます。
工法選定フローチャート|強度・形状・数量で最適な方法を判断する
上から順に質問に答え、最初に「はい」となった行の工法が第一候補です。
| 順番 | 確認する質問 | 「はい」の場合の候補 |
|---|---|---|
| 1 | 現物があり、母材は健全で、損傷は一部だけか | DED補修 |
| 2 | 必要な強度は鍛造品レベルか | 鍛造・削り出し |
| 3 | 形状は単純で、工具が届く形か | 切削 |
| 4 | 必要な数量は多いか | 鋳造 |
| 5 | どれにも当てはまらない(複雑形状・少量) | 金属3Dプリント |
工法は二者択一とは限りません。3Dプリンターで砂型やロストワックスの原型を作り、それを使って鋳造する方法もあります。木型を作らずに鋳造できるため、鋳鉄など元の材質にこだわりたい場合に向いています。
旧車パーツや産業機械の部品を金属3Dプリントで復刻した活用事例
旧車・二輪の廃盤パーツ、生産終了した設備の補修部品、補給部品のデジタル在庫化が、金属3Dプリントによる復刻の主な活用分野です。公開されている事例をもとに、それぞれの特徴を説明します。費用や精度の個別の数値は、各社の公開情報で確認してください。
旧車・二輪の廃盤パーツはどこまで復刻できるのか?
ブラケット、レバー、ハウジングといった、形状が複雑で数が少なく、極端な強度を求められない部品が復刻の中心になります。メーカーの供給が終わった旧車では、こうした部品が1個欠けるだけで車両全体が動かせなくなることがあり、ワンオフで作れる金属3Dプリントの利点が生きます。クラウドファンディングのCAMPFIREでも、生産終了部品の復活をテーマにしたプロジェクトが見られます。
車両に取り付ける場合は注意が必要です。公道を走る車両の部品には保安基準が関わり、制動や操舵に関係する部品は特に慎重な判断が求められます。適合するかどうかは、整備事業者や公的な情報で事前に確認してください【要確認】。
生産終了した設備の補修部品を短納期で再製造した事例
工場の設備では、インペラ、冷却部品、摩耗しやすい部品などが復刻の対象になります。メーカーがすでに部品を供給していない古い設備でも、現物があればスキャンから再製造できます。
金属3Dプリントの受託造形を手がけるODECの加工事例*3では、「製品機能アップ」「部品一体化によるコストダウン」「複雑形状」といった観点で造形例が紹介されています。また、カブクのMarkforged特集*4では、切削や板金で作っていた金属部品をカーボン樹脂に置き換え、強度を保ちながら軽量化した例が紹介されています。復刻では、金属にこだわらず材料を見直すという選択肢もあることがわかります。
保全・補修・リマニュファクチャリング(使用済み製品を再生して再び使うこと)は、業界の動向としても関心が高まっています。費用対効果を判断するときは、部品代とライン停止による損失をあわせて比べましょう。
補給部品のデジタル在庫化と、文化財復元への広がり
補給部品の分野では、金型を何年も保管する代わりに、形状データを保管して必要なときに造形する考え方が広がっています。型の保管場所や劣化の心配がなくなり、需要がほとんどない古い部品も、データとして残しておけます。
金属造形は、文化財や歴史資料の復元にも使われています。受託造形会社の造形品一覧に「陸奥国印」が掲載されている例があります【要確認:詳細は各社の公開情報を確認】。
装置の高速化や大型化が進めば、復刻できる部品の範囲はさらに広がる可能性があります。個別の装置の仕様は、メーカーや依頼先の最新情報で確認してください【要確認】。
よくある質問(FAQ)
図面がなくても、金属3Dプリントで部品を復刻してもらえますか?
はい、多くの受託サービスでは現物から依頼できます。3Dスキャナーで形状を読み取り、CADデータに変換してから造形します。摩耗している部分は、実測や同型部品を参考に補正します。
割れたり欠けたりした破損部品からでも復元できますか?
復元できる場合が多いです。左右対称の形状を反転させる、破片を組み合わせてスキャンするといった方法で、欠損部を推定します。欠損が大きい場合は、取付寸法などの情報を追加で伝えると精度が上がります。
部品は1個からでも作ってもらえますか?
作れます。金属3Dプリントは金型を使わないため、1個から製作できるのが大きな特長です。ただし数量が増えると、鋳造や切削のほうが1個あたりの費用を抑えられる場合があります。
金属3Dプリントで作った部品の強度は、元の部品と同じですか?
材質と熱処理によって異なります。鋳造品と同等以上になる例がある一方、鍛造品の靭性や疲労強度は再現しきれない場合があります。重要部品は、引張試験や硬さ試験で確認することをおすすめします。
金属3Dプリントで部品を復刻する費用は、何で決まりますか?
材料費に加えて、3Dスキャン、CAD化、データ最適化、造形時間、熱処理、後加工、検査の費用で決まります。部品のサイズと高さ、材質、求める精度によって大きく変わるため、写真と寸法を送って概算見積を取るのが確実です。
寸法精度はどのくらいですか?切削と比べて劣りますか?
造形したままの状態では、切削加工より精度と表面粗さが劣ります。嵌合部やシール面など精度が必要な箇所は、造形後に切削や研磨で仕上げて、必要な公差に合わせます。
復刻した部品を車に取り付けたり、純正部品を複製したりしても問題ありませんか?
状況によって確認が必要です。純正部品の形状には意匠権などの権利が関わる場合があり、公道を走る車両の部品には保安基準が適用されます。弁理士や整備事業者など、専門家に事前に確認してください。
まとめ
金属3Dプリントは、型も図面もない廃盤部品を1個から復刻できる手段ですが、強度・数量・形状によっては切削・鋳造・DED補修が適しています。費用はスキャンや後加工を含めた工程全体で決まります。次は、手元の部品について情報をそろえ、複数の依頼先から見積もりを取ってみましょう。
復刻を依頼する前に用意する情報チェックリスト
依頼前に次の情報をそろえておくと、見積もりと工法の提案が早く、正確になります。
- 現物、または6方向から撮った写真
- 主要寸法と必要な公差(特に嵌合部)
- 数量と、将来の追加需要の見込み
- 用途と使用環境(温度、荷重、屋外かどうか)
- 希望納期と予算
- 元部品の材質(わかる範囲で)
依頼先を選ぶときは、保有設備、対応材質、検査成績書を出せるか、復刻の実績、図面なしでの対応可否を確認してください。
次に読むべき記事と相談窓口
図面がない場合は、3Dスキャンによるリバースエンジニアリングの解説で、データ化の進め方を確認してください。費用を詳しく知りたい場合は、金属3Dプリントの費用相場の記事が役立ちます。補修で済むかを判断したい場合は、DED補修の仕組みを扱った記事を参照してください。図面がなく現物しかない段階でも、写真と寸法を送れば概算見積に応じる受託サービスは多くあります。まずは手元の部品の写真を撮るところから始めましょう。
出典
*1.Storm Media Group,金属3Dプリンタが実用段階へ移行、「第9回 次世代3Dプリンタ展」東京ビッグサイトで7月開催
*2.MONOist, 第2回金属3Dプリンタ動向調査、前回と保有割合に変化、追加導入の希望は?
*3.ODECco.,LTD., 3D造形・加工事例
*4.kabuku, Markforged特集
記事作成者
技師O
2019年入社
3Dプリンタ歴 約6年
3D-CAD歴 約6年
3D-CG歴 約8年
CAD/CAM歴 約半年
機械部品の設計からアート系の造形まで対応させて頂きます。
よろしくお願いいたします。